 ไทย


หมวดจำนวน:0 การ:บรรณาธิการเว็บไซต์ เผยแพร่: 2569-07-14 ที่มา:เว็บไซต์


การลดขนาดอนุภาคจะกำหนดประสิทธิภาพของยา ความคงตัว และความสามารถในการแปรรูปขั้นปลายน้ำ การกัดไม่ได้เป็นเพียงขั้นตอนทางกลเท่านั้น โดยจะเปลี่ยนแปลงประสิทธิภาพของสารออกฤทธิ์ในร่างกายมนุษย์โดยตรง อุปกรณ์บดที่ไม่เหมาะสมทำให้เกิดการกระจายขนาดอนุภาค (PSD) ในวงกว้าง ทำให้เกิดการย่อยสลายด้วยความร้อนของส่วนผสมออกฤทธิ์ทางเภสัชกรรม (API) ที่ละเอียดอ่อน ความสามารถในการไหลของส่วนเติมเนื้อยาที่ไม่ดีมักจะตามมา ซึ่งท้ายที่สุดส่งผลให้เกิดการปฏิเสธแบบแบทช์หรือโปรไฟล์การละลายที่ล้มเหลว
การเลือก เครื่องบดผงยา จำเป็นต้องมีการจัดตำแหน่งอย่างระมัดระวังระหว่างวัสดุศาสตร์ การปฏิบัติตามกฎระเบียบ และความสามารถในการปรับขนาดการผลิต คุณต้องรักษาสมดุลระหว่างคุณสมบัติทางกายภาพของผงกับแรงทางกลของโรงสี การตัดสินใจนี้ส่งผลกระทบต่อทุกอย่างตั้งแต่ความสม่ำเสมอของการผสมผสานไปจนถึงความแข็งขั้นสุดท้ายของเม็ดยา เราจะตรวจสอบวิธีจับคู่เทคโนโลยีการกัดเฉพาะกับความต้องการวัสดุและเป้าหมายกระบวนการของคุณ
เทคโนโลยีการกำหนดคุณสมบัติของวัสดุ: ตัวเลือกระหว่างการกระแทก การขัดสี หรือการกัดพลังงานของของไหลนั้นขึ้นอยู่กับความไวต่อความร้อน ความแข็ง และขนาดไมครอนเป้าหมายของวัสดุทั้งหมด
ข้อกำหนดของ API กับสารเพิ่มปริมาณแตกต่างกัน: API มักต้องการไมโครไนเซชันความร้อนต่ำที่ละเอียดเป็นพิเศษ (เช่น การกัดด้วยไอพ่น) เพื่อการดูดซึม ในขณะที่สารเพิ่มปริมาณมักต้องมีการควบคุมการแยกกลุ่ม (เช่น การกัดทรงกรวย) เพื่อให้มั่นใจว่าส่วนผสมมีความสม่ำเสมอ
การบรรจุและความสามารถในการทำความสะอาดไม่สามารถต่อรองได้: การเลือกอุปกรณ์ได้รับอิทธิพลอย่างมากจากความสามารถในการทำความสะอาดในสถานที่ (CIP) และระดับการกักกันระดับการสัมผัสจากการประกอบอาชีพ (OEB)
สิ่งสำคัญในการบูรณาการกระบวนการ: ประสิทธิภาพการเจียรจะต้องได้รับการประเมินควบคู่กับการกรองทางอุตสาหกรรมแบบบูรณาการและการคัดกรองความปลอดภัย เพื่อป้องกันอันตรายจากไฟฟ้าสถิต และรับประกันความบริสุทธิ์ของแบทช์สุดท้าย
ความสามารถในการปรับขนาดต้องมีการตรวจสอบความถูกต้องตั้งแต่เนิ่นๆ: อุปกรณ์จะต้องแสดงให้เห็นถึงความสามารถในการปรับขนาดเชิงเส้นตั้งแต่การทดลองแบบตั้งโต๊ะด้านการวิจัยและพัฒนาไปจนถึงการผลิตในเชิงพาณิชย์โดยไม่ต้องเปลี่ยนเส้นโค้ง PSD
การลดขนาดอนุภาคแบบทวีคูณจะเพิ่มพื้นที่ผิวที่มีอยู่ของผง การเปลี่ยนแปลงทางกายภาพนี้เร่งอัตราการละลายโดยตรง สำหรับ API ที่ละลายน้ำได้ต่ำ โดยเฉพาะ API ใน BCS Class II และ IV การสีมักเป็นวิธีหลักในการบรรลุการดูดซึมตามเป้าหมาย อนุภาคที่มีขนาดเล็กกว่าจะละลายได้เร็วกว่าในน้ำย่อยในทางเดินอาหาร หากเครื่องบดสร้างความร้อนมากเกินไปหรือไม่สามารถเข้าถึงช่วงไมครอนที่ต้องการ ผลการรักษาของยาจะลดลง ผู้ปฏิบัติงานต้องตรวจสอบอัตราการป้อนและความเร็วของโรเตอร์อย่างต่อเนื่อง เพื่อให้แน่ใจว่าพลังงานกลที่ใช้จะแปลงเป็นการลดขนาดโดยตรง แทนที่จะสร้างความร้อน ในการใช้งานจริง การเปลี่ยนจาก D90 ขนาด 50 ไมครอนเป็น D90 ขนาด 10 ไมครอน อาจหมายถึงความแตกต่างระหว่างการทดสอบการละลายที่ผ่านและไม่ผ่าน
ส่วนเติมเนื้อยาต้องการการจัดการที่แตกต่างจากส่วนผสมออกฤทธิ์ เกณฑ์ความสำเร็จของการกัดส่วนเติมเนื้อยามุ่งเน้นไปที่การได้ PSD ที่สม่ำเสมอ ความสม่ำเสมอช่วยป้องกันการแยกตัวระหว่างขั้นตอนการผสม รูปร่างของอนุภาค ความหนาแน่นรวม และความหนาแน่นของการต๊าปมีบทบาทสำคัญในกระบวนการขั้นปลายน้ำ ส่วนเติมเนื้อยาที่ถูกบดอย่างไม่สม่ำเสมอจะเชื่อมเข้ากับกรวยและทำให้เกิดการไหลที่ไม่แน่นอนไปยังเครื่องอัดยาเม็ดหรือตัวบรรจุแคปซูล ดีอะโกลเมอเรชันแบบควบคุมทำให้แน่ใจได้ว่าส่วนเติมเนื้อยาสนับสนุน API อย่างเท่าเทียมกันตลอดรูปแบบขนาดการใช้สุดท้าย เมื่อตั้งค่าวงจรการกัดสำหรับส่วนเติมเนื้อยา เช่น ไมโครคริสตัลไลน์เซลลูโลสหรือแลคโตส ต้องเลือกขนาดตะแกรงและรูปร่างใบพัดเพื่อตัดส่วนที่จับเป็นก้อนโดยไม่ทำให้แต่ละผลึกแตกร้าว
คุณไม่สามารถจัดการสิ่งที่คุณไม่สามารถวัดได้ เส้นโค้ง PSD ที่แคบและคาดเดาได้ถือเป็นสิ่งสำคัญ เราใช้เมตริก D10, D50 และ D90 เพื่อกำหนดเส้นโค้งนี้ D50 แสดงถึงขนาดอนุภาคมัธยฐาน D10 และ D90 บ่งบอกถึงส่วนหางที่ละเอียดและหยาบของการกระจายตัว การสร้างค่าปรับที่มากเกินไปทำให้เกิดการปัดฝุ่นและการไหลที่ไม่ดี เม็ดขนาดใหญ่ทำให้เกิดความล้มเหลวในความสม่ำเสมอของเนื้อหา โรงสีที่เหมาะสมจะควบคุมความสุดขั้วเหล่านี้ ทำให้ทั้งชุดอยู่ภายในขีดจำกัดข้อกำหนดที่เข้มงวด การสุ่มตัวอย่างปกติและการวิเคราะห์การเลี้ยวเบนของเลเซอร์ในระหว่างการกัดจะให้วงจรป้อนกลับที่จำเป็นในการปรับพารามิเตอร์ของเครื่องจักรได้ทันที
การกัดเชิงกลทำให้เกิดแรงเสียดทาน แรงเสียดทานทำให้เกิดความร้อน API ที่มีจุดหลอมเหลวต่ำจะสลายตัวอย่างรวดเร็วภายใต้สภาวะเหล่านี้ คุณต้องระบุเกณฑ์การระบายความร้อนของวัสดุของคุณก่อนที่จะเลือกโรงสี โรงงานกระแทกมาตรฐานมักจะเกินเกณฑ์เหล่านี้ในระหว่างการดำเนินการอย่างต่อเนื่อง สารประกอบที่ไวต่อความร้อนจำเป็นต้องมีระบบทำความเย็นแบบไครโอเจนิกหรือการออกแบบการกัดแบบกวาดด้วยอากาศ การปรับเปลี่ยนเหล่านี้จะกระจายความร้อนทันที โดยรักษาความสมบูรณ์ทางเคมีของสารออกฤทธิ์ ตัวอย่างเช่น การฉีดไนโตรเจนเหลวเข้าไปในห้องสีโดยตรงสามารถรักษาอุณหภูมิให้ต่ำกว่าจุดเปลี่ยนสถานะคล้ายแก้วของโพลีเมอร์ที่ละเอียดอ่อนได้
วัสดุมีพฤติกรรมแตกต่างออกไปภายใต้ความเค้นเชิงกล ของแข็งเปราะแตกหักง่ายเมื่อถูกกระแทก วัสดุเส้นใยต้านทานแรงกระแทกและต้องใช้แรงเฉือนเพื่อแยกออกจากกัน ปริมาณความชื้นจะทำให้กระบวนการซับซ้อนยิ่งขึ้น วัสดุดูดความชื้นดูดซับความชื้นจากอากาศ กลายเป็นตะแกรงเหนียวและทำให้ไม่เห็น การแปรรูปผงเหล่านี้ต้องใช้สภาพแวดล้อมที่มีการควบคุมความชื้นและการออกแบบโรเตอร์แบบพิเศษที่ป้องกันการสะสมของวัสดุบนพื้นผิวสัมผัส ผู้ปฏิบัติงานมักจำเป็นต้องปรับสภาพอากาศในห้องให้มีความชื้นสัมพัทธ์ต่ำกว่า 30% เมื่อต้องจัดการกับสารสกัดที่ดูดความชื้นสูง
สถานะเริ่มต้นของผงจะกำหนดวิธีการป้อนเข้าสู่ห้องบด รูปร่างของอนุภาคที่ไม่สม่ำเสมอและผงที่มีความหนาแน่นต่ำจะต้านทานการป้อนด้วยแรงโน้มถ่วง พวกมันเชื่อมคออาหารและทำให้โรงสีอดอาหาร การป้อนที่ไม่แน่นอนนี้ทำให้เกิดการลดขนาดอนุภาคที่ไม่สอดคล้องกัน การแปรรูปวัสดุที่มีความหนาแน่นต่ำมักต้องใช้ตัวป้อนแบบแอคทีฟ กลไกเหล่านี้จะผลักผงเข้าสู่โซนการสีด้วยอัตราต่อเนื่องที่ควบคุมได้ เครื่องป้อนแบบสกรูคู่มักใช้เพื่อรักษาปริมาตรปริมาตรที่สม่ำเสมอเข้าสู่ห้องกัด
ส่วนผสมออกฤทธิ์ทางเภสัชกรรมที่มีศักยภาพสูง (HPAPI) ก่อให้เกิดความเสี่ยงด้านความปลอดภัยขั้นรุนแรงต่อผู้ปฏิบัติงาน คุณต้องแมปความเป็นพิษของวัสดุกับการออกแบบอุปกรณ์โดยตรง โรงสีแบบเปิดมาตรฐานไม่เป็นที่ยอมรับสำหรับ HPAPI สารประกอบเหล่านี้ต้องการระบบวงปิด จำเป็นต้องมีอุปกรณ์แยกส่วนกักเก็บสูงและวาล์วปีกผีเสื้อแยก โรงสีจะต้องทำงานภายใต้แรงกดดันเชิงลบเพื่อรับประกันว่าฝุ่นอันตรายจะไม่ละเมิดสภาพแวดล้อมในกระบวนการผลิต หัวฉีดแบบล้างในตำแหน่ง (WIP) จะต้องติดตั้งเพื่อทำให้ผงเปียกก่อนที่จะเปิดเครื่องแยก
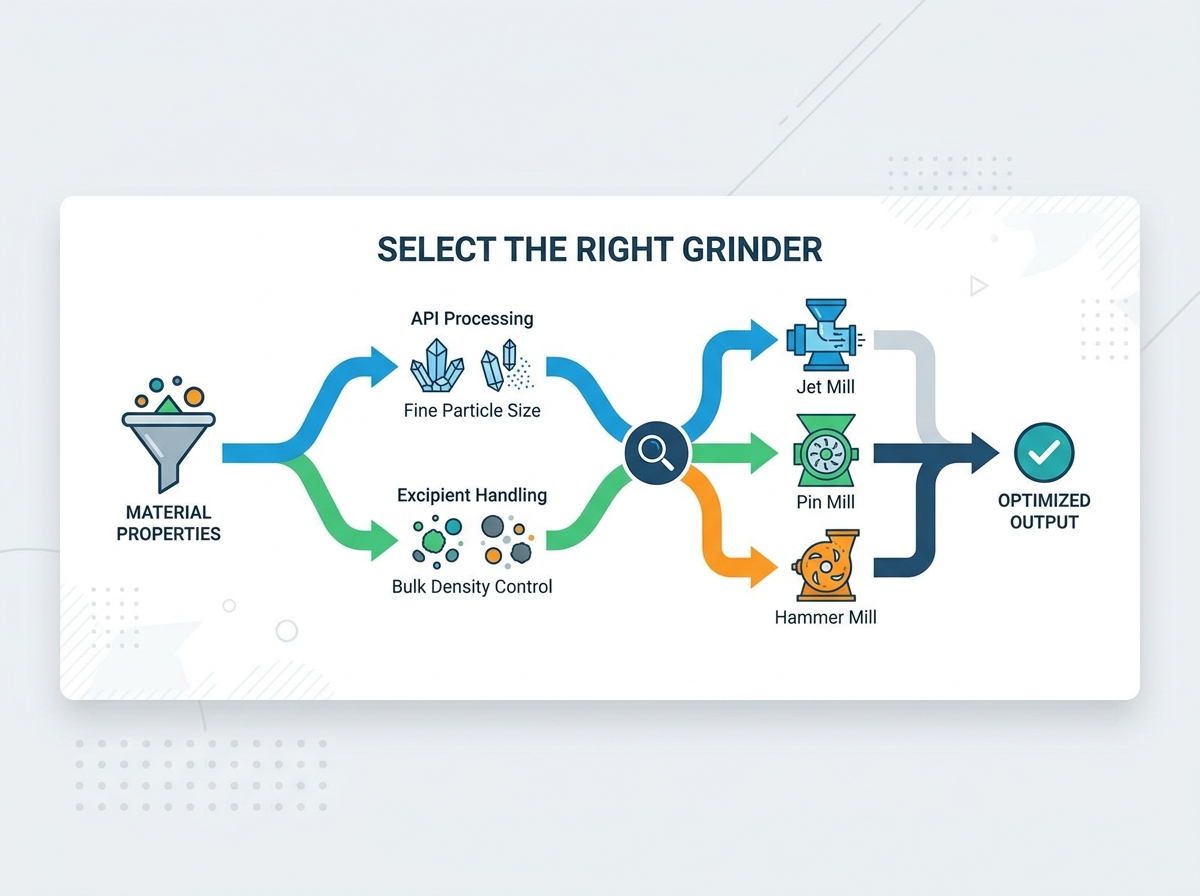
โรงสีค้อนทำงานโดยใช้ค้อนหมุนความเร็วสูงที่บังคับวัสดุผ่านตะแกรงปรับขนาด พวกมันให้ความยืดหยุ่นอย่างมากผ่านโรเตอร์แบบสองหน้า คุณสามารถใช้คมมีดในการสับวัสดุเส้นใยหรือคมกระแทกเพื่อบดของแข็งที่เป็นผลึก ประเภทหน้าจอที่ปรับเปลี่ยนได้ เช่น แผ่นพรุนหรือตะแกรงลวด จะควบคุมเอาต์พุตเพิ่มเติมได้ พวกมันให้การประมวลผลที่มีปริมาณงานสูงอเนกประสงค์สำหรับส่วนเติมเนื้อยาปริมาณมาก อย่างไรก็ตาม พวกมันสร้างความร้อนเฉพาะจุดและผลิต PSD ที่กว้างกว่าเมื่อเปรียบเทียบกับไมโครไนเซอร์แบบพิเศษ การตึงหน้าจออย่างเหมาะสมถือเป็นสิ่งสำคัญ หน้าจอที่หลวมจะงอและฉีกขาดในที่สุดภายใต้แรงกระแทก
โรงสีเจ็ทใช้อากาศอัดความเร็วสูงหรือก๊าซเฉื่อยเพื่อทำให้เกิดการชนกันของอนุภาคบนอนุภาค พวกมันเก่งในเรื่องระดับไมโครไนซ์ที่ละเอียดมาก โดยทั่วไปจะอยู่ที่ 1-10 ไมครอน เนื่องจากไม่มีชิ้นส่วนที่เคลื่อนไหว จึงสร้างความร้อนเชิงกลเป็นศูนย์และลดความเสี่ยงในการปนเปื้อนของโลหะ ทำให้เหมาะสำหรับ API ที่ไวต่อความร้อน ข้อเสียเปรียบ ได้แก่ การใช้พลังงานสูง อัตราปริมาณงานที่ต่ำกว่า และความจำเป็นสำหรับระบบการจัดการและการกรองก๊าซที่ซับซ้อน ความดันในการเจียรและอัตราการป้อนจะต้องมีความสมดุลอย่างสมบูรณ์แบบเพื่อรักษากระแสน้ำวนการจำแนกประเภทภายใน
โรงสีทรงกรวยใช้ใบพัดที่มีความเร็วรอบต่ำเพื่อดันวัสดุผ่านตะแกรงทรงกรวย โดยให้การปรับสภาพส่วนเติมเนื้อยาอย่างอ่อนโยนและสลายกลุ่มที่เกาะเป็นก้อนโดยทำให้เกิดค่าละเอียดน้อยที่สุด มีประสิทธิภาพสูงสำหรับการกำหนดขนาดหลังการทำแกรนูลในท่อส่งแกรนูลทั้งแบบเปียกและแบบแห้ง ไม่เหมาะสำหรับการทำให้เป็นจุลภาคขั้นปฐมภูมิหรือการแปรรูปวัสดุที่มีฤทธิ์กัดกร่อนสูง การทำงานที่ความเร็วต่ำจะรักษารูปร่างของอนุภาคไว้ การปรับช่องว่างระหว่างใบพัดและตะแกรงช่วยให้ผู้ปฏิบัติงานปรับขนาดเอาต์พุตได้อย่างละเอียดโดยไม่ต้องเปลี่ยนชิ้นส่วน
โรงสีอเนกประสงค์มีการออกแบบโรเตอร์ที่เปลี่ยนได้ภายในตัวเครื่องเดียว คุณสามารถสลับระหว่างการกำหนดค่าพิน บีเทอร์ และเทอร์ไบน์ได้ตามความต้องการของแบทช์ องค์กรการผลิตตามสัญญาสนับสนุนให้พวกเขามีการเปลี่ยนแปลงอย่างรวดเร็วในสายผลิตภัณฑ์ที่หลากหลาย แม้ว่าจะมีความยืดหยุ่นสูง แต่การออกแบบที่เหนือชั้นนี้ไม่ค่อยจะตรงกับประสิทธิภาพสูงสุดหรือการควบคุม PSD ที่เข้มงวดของโรงงานเฉพาะทางโดยเฉพาะ ความสามารถในการเปลี่ยนจากพินดิสก์สำหรับวัสดุที่เปราะเป็นโรเตอร์กังหันสำหรับวัสดุเส้นใย ทำให้พวกมันสามารถปรับตัวได้สูง
สายการผลิตกัดต้องใช้เทคโนโลยีคัดกรองแบบสั่นสะเทือน แรงเหวี่ยง หรืออัลตราโซนิกแบบบูรณาการ การคัดกรองด้านความปลอดภัยจะขจัดสิ่งปนเปื้อนแปลกปลอมก่อนที่ผงจะเข้าสู่โรงสี ปกป้องโรเตอร์และตะแกรงจากความเสียหาย การจำแนกประเภทหลังการเจียรทำให้มั่นใจได้ว่าอนุภาคขนาดใหญ่จะไม่ผสมกัน การใช้งานตะแกรงเหล่านี้จำเป็นต้องมีการปรับเทียบความตึงของตาข่ายตะแกรงอย่างระมัดระวัง ระบบลดแสงอัลตราโซนิกมักจำเป็นเพื่อป้องกันไม่ให้ API เหนียวแน่นจากการอุดตันช่องตาข่าย หัววัดอัลตราโซนิกที่ได้รับการปรับแต่งอย่างเหมาะสมสามารถเพิ่มปริมาณงานได้สูงสุดถึง 300% บนผงเหนียว
การเปรียบเทียบเทคโนโลยีการสีทางเภสัชกรรม | |||
ประเภทโรงสี | กลไกเบื้องต้น | แอปพลิเคชั่นที่ดีที่สุด | ข้อจำกัดที่สำคัญ |
|---|---|---|---|
โรงสีค้อน | ผลกระทบทางกล | สารเพิ่มปริมาณจำนวนมาก, API ที่แข็งแกร่ง | สร้างความร้อน PSD กว้าง |
เจ็ตมิลล์ | พลังงานของไหล/การชน | API แบบละเอียดพิเศษและไวต่อความร้อน | ใช้พลังงานสูง ปริมาณงานต่ำ |
โรงสีทรงกรวย | การขัดสีแรงเฉือนต่ำ | การแยกกลุ่ม การปรับขนาดแบบเปียก/แห้ง | ไม่สามารถบรรลุระดับจุลภาคได้ |
ยูนิเวอร์แซล มิลล์ | โรเตอร์แบบเปลี่ยนได้ | สิ่งอำนวยความสะดวกหลายผลิตภัณฑ์ | ประสิทธิภาพสูงสุดที่ต่ำกว่าต่อผลิตภัณฑ์ |
อุปกรณ์จะต้องแสดงให้เห็นถึงความสามารถในการปรับขนาดทางเรขาคณิตและจลนศาสตร์ การย้ายจากหน่วยตั้งโต๊ะขนาด 1 กก./ชม. ไปเป็นโรงงานผลิตขนาด 500 กก./ชม. ทำให้เกิดความเสี่ยงร้ายแรงต่อการเปลี่ยนแปลงของ PSD ฟิสิกส์ของห้องบดจะเปลี่ยนไปเมื่อเส้นผ่านศูนย์กลางเพิ่มขึ้น คุณต้องรักษาความเร็วของทิปให้คงที่และรูปทรงของห้องที่เหมือนกันทั่วทั้งไปป์ไลน์การขยายขนาด ผู้ขายจะต้องให้ข้อมูลเชิงประจักษ์เพื่อพิสูจน์ว่าโรงงานในระดับห้องปฏิบัติการของตนจำลองไดนามิกของอนุภาคที่แน่นอนของหน่วยการค้าของตน การคำนวณการขยายขนาดต้องคำนึงถึงระยะเวลาคงตัวของผงในเขตการสีด้วย
คุณต้องประเมินว่าขั้นตอนการกัดอยู่ที่ใดภายในขั้นตอนการทำงานของคุณ การกำหนดขนาดปานกลางของมวลเปียกต้องใช้ประเภทการกรองและความเร็วของโรเตอร์ที่แตกต่างจากการบดส่วนผสมออกฤทธิ์แบบแห้งขั้นสุดท้าย การกัดแบบเปียกจะจัดการกับแกรนูลที่เหนียวและชื้น และป้องกันไม่ให้จับตัวเป็นก้อนก่อนที่ฟลูอิดเบดจะแห้ง การสีแบบแห้งมุ่งเน้นไปที่การลดขนาดอนุภาคและการจำแนกประเภทอย่างเข้มงวด อุปกรณ์จะต้องผสานรวมอย่างลงตัวกับเครื่องบดย่อยต้นน้ำและเครื่องปั่นปลายน้ำ การใช้ตะแกรงรูสี่เหลี่ยมสำหรับการกัดแบบเปียกมักจะป้องกันรอยเปื้อนที่เกิดขึ้นกับตะแกรงรูกลม
การออกแบบที่ถูกสุขลักษณะเป็นข้อกำหนดด้านกฎระเบียบที่เข้มงวด ชิ้นส่วนสัมผัสทั้งหมดต้องใช้สแตนเลส 316L การตกแต่งพื้นผิวต้องเป็นไปตามมาตรฐาน Ra <0.4 µm เพื่อป้องกันการเกาะติดของผง การออกแบบที่ปราศจากรอยแยกช่วยขจัดพื้นที่ที่อาจเกิดการเจริญเติบโตของจุลินทรีย์หรือการปนเปื้อนข้ามได้ ความสามารถในการทำความสะอาดในสถานที่ (CIP) และการฆ่าเชื้อในสถานที่ (SIP) แบบอัตโนมัติถือเป็นสิ่งสำคัญ ระบบอัตโนมัติเหล่านี้ลดการแทรกแซงด้วยตนเอง ลดรอบการตรวจสอบการทำความสะอาด และรับประกันการสุขาภิบาลที่ทำซ้ำได้ระหว่างชุดงาน การทดสอบไรโบฟลาวินเป็นวิธีปฏิบัติมาตรฐานในการตรวจสอบความครอบคลุมของสเปรย์บอล CIP
ผงยาเนื้อละเอียดติดไฟได้สูง กระบวนการเจียรจะก่อให้เกิดแรงเสียดทานและประจุไฟฟ้าสถิตโดยธรรมชาติ การรวมกันนี้ทำให้เกิดความเสี่ยงในการระเบิดอย่างรุนแรง คุณต้องระบุอุปกรณ์ที่มีการออกแบบป้องกันการระเบิดที่ได้รับการรับรอง ATEX หรือ NFPA ตัวเรือนโรงสีควรมีความต้านทานแรงกระแทกด้วยแรงดัน 10 บาร์ ใช้การปกคลุมก๊าซเฉื่อย เช่น การไล่ไนโตรเจน เพื่อกำจัดออกซิเจนออกจากห้องบด ระบบสายดินและสายดินที่แข็งแกร่งสำหรับส่วนประกอบที่เป็นสื่อกระแสไฟฟ้าทั้งหมดจะกระจายการสะสมไฟฟ้าสถิตได้อย่างปลอดภัย ผู้ปฏิบัติงานจะต้องตรวจสอบความต่อเนื่องของการต่อสายดินก่อนทุกชุด
การขนย้ายสารออกฤทธิ์จะนำไปสู่การปนเปื้อนในแบตช์และบทลงโทษด้านกฎระเบียบที่รุนแรง โรงงานผลิตผลิตภัณฑ์หลายชนิดเผชิญกับความเสี่ยงสูงสุดในการปนเปื้อนข้าม จำเป็นต้องถอดแยกชิ้นส่วนโดยไม่ต้องใช้เครื่องมือสำหรับอุปกรณ์กัดทั้งหมด ช่วยให้ผู้ปฏิบัติงานสามารถแยกชิ้นส่วนเครื่องจักรเพื่อตรวจสอบได้อย่างสมบูรณ์ ใช้ชิ้นส่วนสัมผัสผลิตภัณฑ์โพลีเมอร์แบบใช้แล้วทิ้งตามความเหมาะสมเพื่อขจัดการทำความสะอาดทั้งหมด ใช้โปรโตคอลการตรวจสอบความถูกต้องของการเช็ดทำความสะอาดอย่างเข้มงวด เพื่อตรวจสอบว่าไม่มีสารตกค้างหลงเหลืออยู่หลังจากรอบ CIP ถุงกรองเฉพาะสำหรับแต่ละกลุ่มผลิตภัณฑ์เป็นกลยุทธ์บรรเทาผลกระทบที่เรียบง่ายแต่มีประสิทธิผล
การทดสอบการใช้งานอุปกรณ์ที่ไม่สมบูรณ์หรือมีเอกสารไม่ดีทำให้เกิดความล่าช้าอย่างมากในการอนุมัติตามกฎข้อบังคับ คุณไม่สามารถดำเนินการโรงสีได้หากไม่มีการตรวจสอบความถูกต้องที่เหมาะสม ร่วมมือกับผู้จำหน่ายที่จัดเตรียมเอกสารที่ครอบคลุม คุณสมบัติการติดตั้ง (IQ) จะตรวจสอบว่าเครื่องถูกสร้างขึ้นและติดตั้งอย่างถูกต้อง คุณสมบัติการปฏิบัติงาน (OQ) ทดสอบเครื่องกับข้อกำหนดด้านการทำงาน การรับรองประสิทธิภาพ (PQ) พิสูจน์ให้เห็นว่าเครื่องจักรสร้าง PSD เป้าหมายได้อย่างสม่ำเสมอภายใต้สภาวะการทำงานปกติ การดำเนินการโปรโตคอลเหล่านี้ด้วยชุดยาหลอกจะช่วยบันทึก API อันมีค่าในระหว่างขั้นตอนการว่าจ้าง
ตรวจสอบเอกสาร IQ เพื่อให้แน่ใจว่าวัสดุก่อสร้างทั้งหมดตรงตามข้อกำหนดที่กำหนด
ดำเนินการทดสอบ OQ เพื่อตรวจสอบความเร็วของโรเตอร์ อัตราการป้อน และการทำงานของอินเทอร์ล็อคเพื่อความปลอดภัยตามที่ออกแบบไว้
ดำเนินการ PQ โดยใช้ผลิตภัณฑ์จริงเพื่อยืนยันว่า PSD ตรงตามตัววัด D10, D50 และ D90 ที่จำเป็น
ไม่มีโซลูชันการกัดอเนกประสงค์ ตัวเลือกที่ดีที่สุดยังคงเป็นฟังก์ชันที่เข้มงวดของขีดจำกัดความร้อนของวัสดุ, PSD เป้าหมาย, ความหนาแน่น และข้อกำหนดในการกักเก็บในโรงงานของคุณ การเลือกเทคโนโลยีที่ไม่ถูกต้องจะลดประสิทธิภาพของยาและหยุดการผลิต
จำกัดตัวเลือกของคุณให้แคบลงโดยกำหนดช่วงไมครอนที่ต้องการก่อน พิจารณาว่าคุณต้องการไมโครไนเซชันหลักหรือการลดการจับกลุ่มอย่างอ่อนโยนหรือไม่ จากนั้น ให้ประเมินความไวต่อความร้อนและคุณลักษณะทางไฟฟ้าสถิตของผงเฉพาะของคุณ สุดท้าย จับคู่อุปกรณ์กับระดับความเสี่ยงจากการทำงาน (OEB) ที่คุณต้องการ
ดำเนินการต่อไปนี้เพื่อสรุปการเลือกอุปกรณ์ของคุณ:
ดำเนินการทดลองวัสดุเชิงประจักษ์ที่ศูนย์ทดสอบของผู้ขายโดยใช้วัสดุที่เป็นตัวแทน
วิเคราะห์ทั้งประสิทธิภาพการกัดและพฤติกรรมการกรองแบบรวมก่อนที่จะสรุปการลงทุนใดๆ
ปรึกษา ผู้เชี่ยวชาญด้าน เครื่องบดผงยา เพื่อตรวจสอบพารามิเตอร์กระบวนการของคุณ และรับประกันการผสานรวมที่ราบรื่น
ตอบ: โรงสีไอพ่นพลังงานของไหลมีประสิทธิภาพสูงเนื่องจากความเย็นของกระแสก๊าซที่ขยายตัว พวกมันไม่สร้างความร้อนเชิงกล อีกทางเลือกหนึ่ง โรงสีค้อนแช่แข็งแบบพิเศษที่ใช้การจ่ายไนโตรเจนเหลวสามารถรักษาอุณหภูมิให้ต่ำกว่าเกณฑ์การย่อยสลายในระหว่างการกัดกระแทกได้
ตอบ: การลดขนาดอนุภาคจะเพิ่มพื้นที่ผิวของผงแบบทวีคูณ พื้นที่ผิวที่มากขึ้นนี้ช่วยให้ของเหลวในทางเดินอาหารมีปฏิกิริยากับยาได้เร็วขึ้น และเร่งอัตราการละลาย นี่เป็นสิ่งสำคัญอย่างยิ่งสำหรับยา BCS Class II และ IV ที่ละลายน้ำได้ไม่ดี
ตอบ: โรงสีค้อนใช้แรงกระแทกทางกลจากใบมีดหมุนความเร็วสูงและกำหนดขนาดเอาต์พุตผ่านการคัดกรองทางกายภาพ โรงสีเครื่องบินใช้พลังงานของไหล โดยอาศัยก๊าซความเร็วสูงในการชนกันของอนุภาคต่ออนุภาค โรงสีแบบเจ็ทบรรลุระดับไมโครไนซ์ที่ละเอียดกว่ามากโดยไม่สร้างความร้อนเชิงกล
ตอบ: PSD ถูกควบคุมโดยการปรับตัวแปรทางกลหลายตัว ซึ่งรวมถึงความเร็วของโรเตอร์ (RPM) โครงร่างของใบมีด (ผลกระทบเทียบกับคมมีด) รูปทรงของรูตะแกรง อัตราการป้อนผง และในกรณีของโรงสีเจ็ท พลวัตของแรงดันแก๊ส
ตอบ: การกรองแบบผสมผสานมีจุดประสงค์ที่แตกต่างกันสองประการ การคัดกรองความปลอดภัยช่วยขจัดสิ่งปนเปื้อนแปลกปลอมก่อนที่ผงจะเข้าสู่โรงสี เพื่อปกป้องอุปกรณ์ การจำแนกประเภทหลังโรงสีทำให้มั่นใจได้ว่าอนุภาคขนาดใหญ่เป็นศูนย์จะเข้าสู่ขั้นตอนการผสมขั้นสุดท้าย โดยคงความสม่ำเสมอของปริมาณ
ตอบ: ไฟฟ้าสถิตสามารถบรรเทาลงได้ด้วยการต่อสายดินทางไฟฟ้าที่ครอบคลุมของส่วนประกอบเครื่องจักรทั้งหมด การใช้วัสดุก่อสร้างที่เป็นสื่อกระแสไฟฟ้า การคลุมด้วยก๊าซเฉื่อย และการใช้การสั่นสะเทือนของตะแกรงอัลตราโซนิกยังช่วยกระจายประจุไฟฟ้าสถิตได้อย่างปลอดภัยระหว่างการทำงาน
