 ไทย


หมวดจำนวน:0 การ:บรรณาธิการเว็บไซต์ เผยแพร่: 2569-07-30 ที่มา:เว็บไซต์


ข้อบกพร่องในการวางยาเม็ดที่ยังไม่ได้รับการแก้ไขทำให้เกิดปัญหาทางการเงินและการปฏิบัติตามกฎระเบียบอย่างรุนแรงสำหรับผู้ผลิตยาและโภชนเภสัช การปฏิเสธแบทช์ การทดสอบความแกร่งที่ล้มเหลว และการหยุดทำงานของเครื่องจักรโดยไม่คาดคิดส่งผลโดยตรงต่อความสามารถในการทำกำไรและกำหนดการผลิต การวินิจฉัยข้อบกพร่อง เช่น การปิดฝา การเกาะติด การเคลือบ การเปลี่ยนแปลงของน้ำหนัก การกะเทาะ และการแตกร้าวระหว่างการขยายขนาดนั้นมีความซับซ้อนอย่างฉาวโฉ่ สาเหตุที่แท้จริงมักซ่อนอยู่ในรีโอวิทยาของการผสมสูตร สภาวะของเครื่องมือ หรือพารามิเตอร์เฉพาะของเครื่องจักร ผู้ปฏิบัติงานมักประสบปัญหาในการระบุว่าข้อบกพร่องเกิดขึ้นจากการไหลของผงสีที่ไม่ดีหรือการตั้งค่ากลไกที่ไม่ถูกต้อง
เพื่อแก้ไขปัญหาเหล่านี้ ผู้ปฏิบัติงานจำเป็นต้องมีกรอบการทำงานที่เป็นระบบและอิงหลักฐานเพื่อแยกตัวแปรบนอุปกรณ์ ด้วยการปรับพารามิเตอร์อย่างเป็นระบบ คุณสามารถคืนผลผลิตและรักษาความสมบูรณ์ของโครงสร้างได้ วิธีการที่เป็นระบบนี้ช่วยลดการคาดเดาในส่วนการผลิต นอกจากนี้ยังช่วยให้ผู้จัดการโรงงานพิจารณาว่าการปรับกระบวนการให้เหมาะสมในทันทีนั้นเพียงพอหรือไม่ หรือจำเป็นต้องอัพเกรดอุปกรณ์อย่างเคร่งครัดเพื่อตอบสนองความต้องการในการผลิตหรือไม่
การปิดฝาและการเคลือบมักถูกขับเคลื่อนด้วยอากาศที่กักขัง เวลาคงตัวไม่เพียงพอ และพันธะระหว่างอนุภาคที่ไม่ดี การปรับความดันการบีบอัดล่วงหน้าและการบีบอัดแท็บเล็ตหลักให้เหมาะสมถือเป็นการป้องกันทางกลเบื้องต้น
การติดและการหยิบมักต้องใช้สองวิธี: การจัดการความชื้นสิ่งแวดล้อม/ความชื้นของเม็ดเล็ก และการประเมินการเคลือบปลายพันช์แบบพิเศษหรือเกณฑ์วิธีในการขัดเงา
โดยทั่วไปการเปลี่ยนแปลงของน้ำหนักที่ความเร็วในการปฏิบัติงานสูงมักเป็นปัญหาเกี่ยวกับการไหลหรือตัวป้อน ซึ่งจำเป็นต้องมีการสอบเทียบลูกเบี้ยวเติมและความเร็วใบพัดที่แม่นยำ
การแก้ไขข้อบกพร่องเรื้อรังจำเป็นต้องประเมินการแลกเปลี่ยนระหว่างการปรับแต่งสูตรอย่างต่อเนื่องและการลงทุนในเครื่องอัดแท็บเล็ตสมัยใหม่ที่มีการควบคุมแรงอัตโนมัติและการตรวจสอบการดีดออกขั้นสูง
สภาพแวดล้อมการผลิตที่มีปริมาณมากจำเป็นต้องมีคำจำกัดความที่เข้มงวดสำหรับข้อบกพร่องของแท็บเล็ตที่ยอมรับได้ เกณฑ์ความสำเร็จจะต้องสอดคล้องกับมาตรฐานทางเภสัชกรรมและเกณฑ์คุณภาพภายใน แม้แต่ความเบี่ยงเบนเล็กน้อยในความสมบูรณ์ของแท็บเล็ตก็อาจทำให้มีการปฏิเสธแบทช์จำนวนมากได้ หน่วยงานกำกับดูแลออกคำสั่งให้ทดสอบความเปราะบางและความสม่ำเสมอของน้ำหนักอย่างเข้มงวด การไม่ผ่านการทดสอบเหล่านี้ส่งผลให้ต้องกักกันผลิตภัณฑ์ทันที สิ่งนี้จะหยุดห่วงโซ่อุปทานและบังคับให้มีการตรวจสอบกระบวนการผลิตที่มีค่าใช้จ่ายสูง คุณไม่สามารถเพิกเฉยต่อข้อบกพร่องเล็กๆ น้อยๆ ในระหว่างขั้นตอนการบีบอัดเริ่มต้นได้
การผลักดันอุปกรณ์รุ่นเก่าให้มีความเร็วการหมุนสูงสุดจะเพิ่มอัตราข้อบกพร่องแบบทวีคูณ ผู้ปฏิบัติงานมักจะเพิ่ม RPM ของป้อมปืนเพื่อให้ตรงตามโควต้าการผลิตเชิงรุก อย่างไรก็ตาม วิธีนี้จะช่วยลดเวลาการเติมแม่พิมพ์และเวลาคงตัวของการบีบอัด การต้องแลกกันระหว่างผลผลิตและความเร็วจะปรากฏชัดเจนเมื่อประสิทธิภาพโดยรวมของอุปกรณ์ (OEE) ลดลงเนื่องจากเครื่องจักรติดขัดอย่างต่อเนื่องและเม็ดยาถูกปฏิเสธ การใช้งานเครื่องจักรเกินขีดจำกัดจลน์ศาสตร์ที่เหมาะสมจะทำให้เกิดความร้อนและการสั่นสะเทือนมากเกินไป สิ่งนี้จะเร่งการสึกหรอของเครื่องมือและทำให้ปัญหาการไหลของผงรุนแรงขึ้น
ข้อบกพร่องระดับจุลภาคทำให้เกิดความล้มเหลวร้ายแรงในระหว่างกระบวนการดาวน์สตรีม การเคลือบชั้นเล็กน้อย รอยแตกขนาดเล็ก และการบิ่นที่ขอบอาจผ่านการตรวจสอบด้วยสายตาเบื้องต้น อย่างไรก็ตาม จุดอ่อนทางโครงสร้างเหล่านี้เผยให้เห็นในระหว่างการเคลือบฟิล์ม การขจัดฝุ่น หรือบรรจุภัณฑ์พุพอง ในถาดเคลือบ แท็บเล็ตที่มีรอยแตกขนาดเล็กจะถูกแยกออกภายใต้แรงเค้นเชิงกลและภาระความร้อน สิ่งนี้จะทำลายชุดการเคลือบทั้งหมดและทำให้ส่วนผสมทางเภสัชกรรมที่มีราคาแพงสูญเปล่า การรับรองความสมบูรณ์ของโครงสร้างที่สมบูรณ์แบบในขั้นตอนการบีบอัดนั้นไม่สามารถต่อรองได้สำหรับความสำเร็จขั้นปลายน้ำ
ความล้มเหลวในการตรวจสอบด้วยสายตาที่แท่นพิมพ์จำเป็นต้องทำการคัดแยกและกักกันทันที
ความล้มเหลวในการทดสอบความเสียดทานบ่งชี้ถึงการยึดเกาะระหว่างอนุภาคที่อ่อนแอ ซึ่งนำไปสู่การเกิดฝุ่นในสายการบรรจุ
การแตกหักของกระทะเคลือบทำลายทั้งชุดเนื่องจากความเครียดทางความร้อนและทางกลบนแกนแท็บเล็ตที่เสียหาย
บรรจุภัณฑ์พุพองติดขัดเกิดขึ้นเมื่อเม็ดยาที่บิ่นไม่สามารถวางลงในช่องที่ขึ้นรูปได้อย่างเหมาะสม
การทำความเข้าใจความแตกต่างทางกายภาพระหว่างการปิดฝาและการเคลือบเป็นขั้นตอนแรกในการแก้ไขปัญหา การปิดฝาเกิดขึ้นเมื่อเม็ดมะยมด้านบนหรือด้านล่างแยกออกจากตัวเครื่องหลัก การเคลือบหมายถึงลายเส้นแนวนอนหรือการแยกส่วนภายในตัวแท็บเล็ต ข้อบกพร่องทั้งสองมีสาเหตุที่แท้จริงเหมือนกัน แต่ปรากฏให้เห็นแตกต่างกัน ขึ้นอยู่กับรูปแบบการเจาะและแรงดีดออก
ตัวกระตุ้นการกำหนดสูตรมักเกี่ยวข้องกับลักษณะผงที่ไม่ดี ค่าปรับที่มากเกินไปในเม็ดดักจับอากาศได้ง่าย ปริมาณความชื้นต่ำจะช่วยลดความเป็นพลาสติกของสารยึดเกาะ พันธะระหว่างอนุภาคที่ไม่ดีจะป้องกันไม่ให้แกรนูลล็อคกันภายใต้ความกดดัน น้ำหนักแห้งที่ใช้งานของสารยึดเกาะไม่เพียงพอจะทำให้แท็บเล็ตไม่มีกาวภายในที่จำเป็นเพื่อรักษารูปร่างหลังจากการบีบอัด คุณต้องประเมินการกระจายขนาดอนุภาคก่อนที่จะตำหนิเครื่อง
ทริกเกอร์ทางกลมีหน้าที่รับผิดชอบต่อข้อบกพร่องเหล่านี้อย่างเท่าเทียมกัน การเจาะแบบเว้าลึกจะสร้างการไล่ระดับความหนาแน่นที่สูงชันภายในแท็บเล็ต ทำให้ขอบมีแนวโน้มที่จะปิดฝา เครื่องมือที่สึกหรอและมีขอบเป็นตะขอจะดึงที่พื้นผิวแท็บเล็ตระหว่างการดีดออก การตั้งค่าแม่พิมพ์ที่ไม่เหมาะสม โดยที่แม่พิมพ์ไม่อยู่ในแนวเดียวกับโต๊ะ ทำให้เกิดการกระจายความเค้นที่ไม่สม่ำเสมอ การแยกว่าปัญหาอยู่ที่ผงหรือเครื่องเป็นตัวกำหนดการดำเนินการแก้ไข
ประเภทข้อบกพร่อง | สาเหตุหลักในการกำหนด | สาเหตุทางกลเบื้องต้น | การดำเนินการทันที |
|---|---|---|---|
การกำหนดสูงสุด | ค่าปรับที่มากเกินไปดักจับอากาศ | โปรไฟล์การเจาะเว้าลึก | เพิ่มแรงอัดล่วงหน้า |
การเคลือบ | เม็ดแห้งมากเกินไป | กล้องดีดตัวที่สวมใส่ | ลดความเร็วการบีบอัดหลัก |
บิ่น | ขาดสารยึดเกาะที่เพียงพอ | การกวาดล้างหมัดต่อดายที่ไม่เหมาะสม | ปรับความสูงของแถบนำออก |
การกักเก็บอากาศและการฟื้นตัวแบบยืดหยุ่นเป็นตัวกำหนดความสำเร็จของวงจรการบีบอัด เมื่อหมัดเข้าสู่แม่พิมพ์ พวกมันจะอัดฐานแป้ง หากอากาศไม่สามารถระบายออกได้เร็วพอ อากาศจะมีแรงดันภายในเมทริกซ์แท็บเล็ต เมื่อดีดออก อากาศที่มีแรงดันจะขยายตัว ส่งผลให้แท็บเล็ตปิดหรือเคลือบ การคืนตัวแบบยืดหยุ่นเกิดขึ้นเมื่ออนุภาคสปริงกลับสู่รูปร่างเดิมหลังจากที่แรงอัดถูกกำจัดออกไป
ความแข็งของเม็ดยาไม่เพียงพอบ่งชี้ถึงความล้มเหลวในการเปลี่ยนจากการเสียรูปแบบยืดหยุ่นเป็นการเสียรูปแบบพลาสติก เมื่ออนุภาคไม่เปลี่ยนรูปทางพลาสติก พวกมันจะไม่สามารถสร้างพันธะระหว่างอนุภาคที่เป็นของแข็งได้ การขาดพันธะนี้นำไปสู่การปิดฝาโดยตรง จำเป็นต้อง ปรับ แรงกดอัดของแท็บเล็ต เพื่อดันวัสดุเกินขีดจำกัดความยืดหยุ่น อย่างไรก็ตาม พลังที่แท้จริงไม่ใช่คำตอบเสมอไป การบีบอัดมากเกินไปอาจทำให้เม็ดแตกละเอียด
แรงอัดเบื้องต้นจะรวมผงเบดไว้และถ่ายอากาศออกก่อนเกิดเหตุการณ์การบีบอัดหลัก การใช้แรงเริ่มต้นที่เบากว่าจะค่อยๆ กดแป้ง เพื่อให้อากาศที่ติดอยู่หลุดออกไปรอบๆ ปลายหมัดด้านบน ความสัมพันธ์ระหว่างแรงดันหลัก ความเร็วของเครื่องจักร และเวลาพักนั้นละเอียดอ่อน เวลาที่คงอยู่คือเสี้ยววินาทีที่การเจาะยังคงอยู่ที่ระยะกระจัดสูงสุด การเพิ่มแรงดันเพียงอย่างเดียวอาจทำให้การปิดฝารุนแรงขึ้นได้ หากเวลาการคงตัวสั้นเกินไปที่จะทำให้พลาสติกไหลได้ การชะลอการกดลงจะทำให้เวลาการคงตัวเพิ่มขึ้น ทำให้อนุภาคมีเวลาในการเกาะติดกันอย่างถาวร
แม่พิมพ์แบบเรียวช่วยลดความเครียดในการขยายตัวในแนวรัศมีระหว่างการดีดเม็ดยาได้อย่างมาก แม่พิมพ์ทรงเรียวจะมีเส้นผ่านศูนย์กลางด้านบนกว้างกว่าเล็กน้อย เมื่อหมัดล่างดันแท็บเล็ตขึ้น ความเรียวจะช่วยให้แท็บเล็ตค่อยๆ ขยายตัว แทนที่จะรุนแรงเมื่อออกจากแม่พิมพ์ การขยายตัวอย่างค่อยเป็นค่อยไปนี้จะช่วยป้องกันการปล่อยความเครียดอย่างกะทันหันซึ่งทำให้เกิดการปิดฝา
การตรวจสอบโปรไฟล์หัวเจาะและลูกเบี้ยวดีดออกถือเป็นสิ่งสำคัญสำหรับการทำงานที่ราบรื่น การสึกหรอของหัวเจาะจะเปลี่ยนระยะเวลาการคงตัว และทำให้โปรไฟล์การบีบอัดไม่สอดคล้องกัน ลูกเบี้ยวดีดตัวที่สึกหรอจะสร้างการเคลื่อนไหวดีดตัวที่กระตุกและรุนแรง การกระแทกทางกลนี้อาจทำให้แท็บเล็ตที่สมบูรณ์แบบแตกหักได้ การบำรุงรักษาและการขัดเงาอย่างสม่ำเสมอของทางเดินเชิงกลเหล่านี้ช่วยให้มั่นใจได้ว่าการเปลี่ยนจากการบีบอัดไปสู่การดีดออกเป็นไปอย่างราบรื่น
การกะเทาะเกี่ยวข้องกับการแตกหักที่ขอบแท็บเล็ต ในขณะที่การแตกร้าวหมายถึงรอยแยกเล็กๆ ที่พื้นผิวด้านบนหรือด้านล่าง ข้อบกพร่องเหล่านี้ส่งผลต่อความสมบูรณ์ของโครงสร้างของแท็บเล็ตและความสวยงาม นอกจากนี้ยังสร้างจุดอ่อนที่ล้มเหลวระหว่างการเคลือบหรือบรรจุภัณฑ์ คุณมักจะเห็นการบิ่นเมื่อแท็บเล็ตกระแทกกับแถบนำออกแรงเกินไป
ระยะห่างที่ไม่เหมาะสมระหว่างการเจาะและผนังแม่พิมพ์ทำให้เกิดแรงเฉือนเชิงกล หากระยะห่างแน่นเกินไป อากาศก็ไม่สามารถระบายออกได้ หากหลวมเกินไป ผงจะกะพริบระหว่างพันช์และดาย ทำให้เกิดการยึดเกาะและการบิ่นที่ขอบ แรงดีดออกที่สูงยังทำให้เกิดแรงเฉือนเชิงกลเมื่อแท็บเล็ตขูดกับผนังแม่พิมพ์ที่ขรุขระ
การดำเนินการแก้ไขจำเป็นต้องมีการปรับกลไกที่แม่นยำ ปรับแถบนำออกเพื่อให้แน่ใจว่าจะค่อยๆ นำแท็บเล็ตออกจากป้อมปืนโดยไม่กระแทกแรงเกินไป หล่อลื่นสูตรให้เพียงพอเพื่อลดการเสียดสีกับผนังแม่พิมพ์ ปรับความลึกของการเจาะบนหมัดบนให้เหมาะสมเพื่อให้แน่ใจว่าเหตุการณ์การบีบอัดเกิดขึ้นที่ความสูงที่ถูกต้องภายในแม่พิมพ์ ช่วยลดระยะการเคลื่อนที่ระหว่างการดีดออก
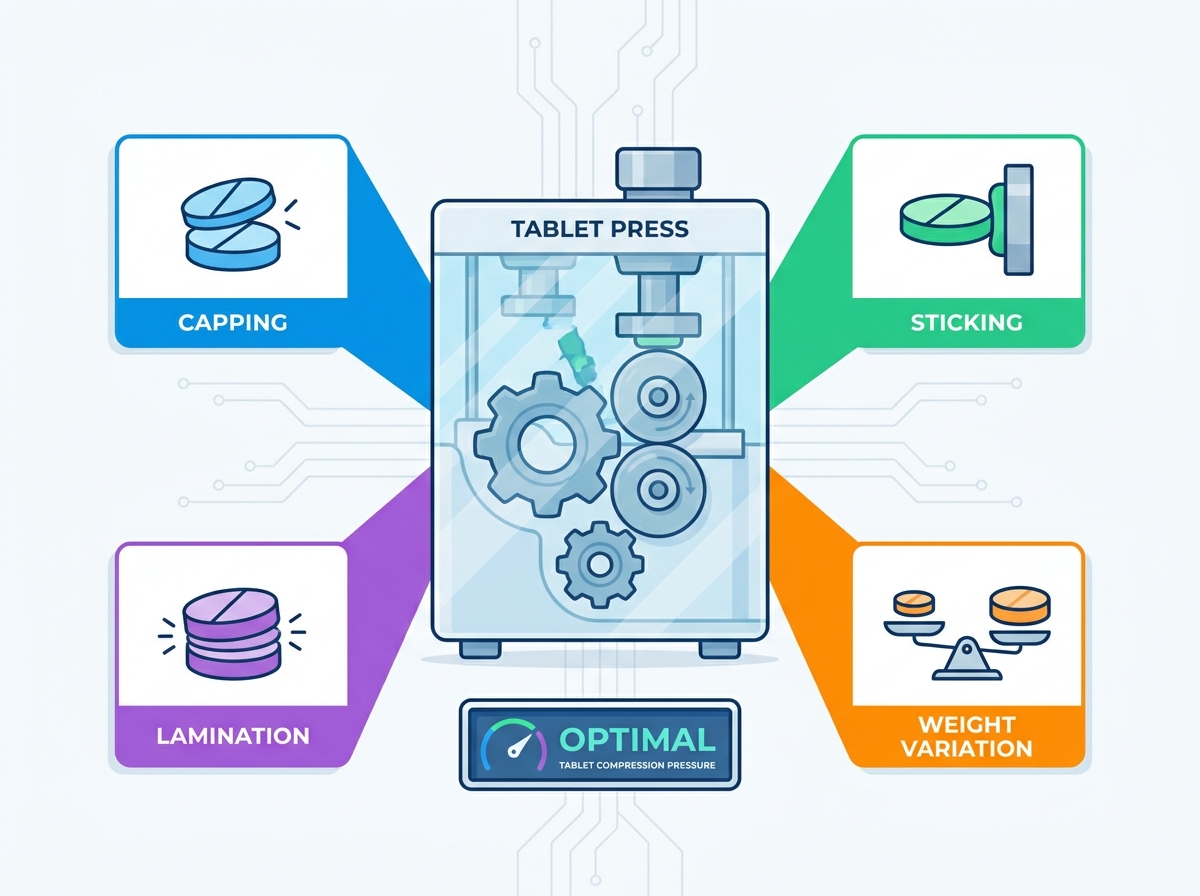
การเกาะติดเกิดขึ้นเมื่อผงเกาะติดกับหน้าเจาะแบบแบน ส่งผลให้พื้นผิวแท็บเล็ตหมองคล้ำหรือมีรูพรุน การหยิบเป็นรูปแบบเฉพาะของการเกาะติดโดยที่ผงเกาะติดภายในพื้นที่ปิดล้อมของตัวอักษรหรือโลโก้ที่มีลายนูน ข้อบกพร่องทั้งสองประการทำลายเอกลักษณ์ทางการมองเห็นของผลิตภัณฑ์ และอาจส่งผลต่อความถูกต้องแม่นยำของปริมาณยาหากวัสดุสำคัญสูญหาย
การประเมินปริมาณความชื้นของเม็ดเล็กเป็นขั้นตอนการวินิจฉัยขั้นแรก เม็ดที่เปียกมากเกินไปทำหน้าที่เหมือนกาวภายใต้แรงกด ในทางกลับกัน เม็ดที่แห้งมากเกินไปจะเกิดไฟฟ้าสถิต ซึ่งทำให้ผงเกาะติดกับเครื่องมือโลหะด้วย การกระจายตัวของสารยึดเกาะจะต้องสม่ำเสมอ ความเข้มข้นของสารยึดเกาะที่แปลแล้วจะเกาะติดกับหน้าเจาะทันที
จุดหลอมเหลวของส่วนผสมทางเภสัชกรรม (API) มีบทบาทอย่างมาก การบีบอัดทำให้เกิดแรงเสียดทานและความร้อนอย่างมาก API ที่มีจุดหลอมเหลวต่ำสามารถทำให้อ่อนลงหรือละลายในระหว่างรอบการบีบอัด โดยหลอมรวมเข้ากับปลายเจาะโดยตรง การควบคุมอุณหภูมิและความชื้นในห้องเป็นสิ่งจำเป็นเพื่อป้องกันไม่ให้ความชื้นในสิ่งแวดล้อมทำให้ปัญหาทางรีโอโลจีรุนแรงขึ้น
เครื่องมือเหล็กกล้ามาตรฐานมักจะประสบปัญหากับสูตรผสมที่เหนียว การอัพเกรดเป็นสารเคลือบป้องกันการติดแบบพิเศษจะทำให้เกิดอุปสรรคทางกล การชุบฮาร์ดโครมให้พื้นผิวเรียบและทนทาน โครเมียมไนไตรด์ให้คุณสมบัติต้านทานการสึกหรอและป้องกันการติดที่ดีเยี่ยม การเคลือบโพลีเมอร์แบบพิเศษมีค่าสัมประสิทธิ์แรงเสียดทานต่ำที่สุด แต่ต้องมีการจัดการอย่างระมัดระวังเพื่อป้องกันรอยขีดข่วน
ประเภทพื้นผิวเครื่องมือ | ข้อได้เปรียบหลัก | กรณีการใช้งานที่ดีที่สุด | ข้อกำหนดการบำรุงรักษา |
|---|---|---|---|
เหล็กมาตรฐาน S7/D2 | ราคาประหยัด มีความทนทานสูง | สูตรมาตรฐานไม่เหนียวเหนอะหนะ | การขัดและหล่อลื่นตามปกติ |
ชุบฮาร์ดโครม | ทนต่อการกัดกร่อน ผิวเรียบเนียน | ผงขัดมีความเหนียวปานกลาง | การจัดการอย่างระมัดระวังเพื่อหลีกเลี่ยงการหลุดล่อน |
โครเมียมไนไตรด์ (CrN) | มีความแข็งสูง ป้องกันการติดได้ดีเยี่ยม | การผลิต API ที่มีปริมาณสูงและเหนียว | ต้องมีการเคลือบซ้ำแบบพิเศษ |
การเคลือบโพลีเมอร์/เทฟลอน | ค่าสัมประสิทธิ์แรงเสียดทานต่ำสุด | API ที่มีความเหนียวและหลอมละลายต่ำมาก | ทำความสะอาดแบบไม่ขัดสีอย่างเคร่งครัดเท่านั้น |
ขั้นตอนการปฏิบัติงานมาตรฐานสำหรับการขัดผิวหน้าแบบพันช์มีความสำคัญอย่างยิ่ง รอยถลอกขนาดเล็กบนหน้าเจาะทำหน้าที่เป็นจุดยึดสำหรับผง การขัดเงาเป็นประจำโดยใช้การลากขั้นสุดท้ายแบบอัตโนมัติหรือการวางเพชรแบบแมนนวลจะช่วยคืนสภาพผิวกระจก การบำรุงรักษาที่เหมาะสมจะช่วยป้องกันการสะสมของวัสดุอย่างค่อยเป็นค่อยไป ซึ่งในที่สุดจะนำไปสู่การเกาะติดและการหยิบจับที่รุนแรง
ตรวจสอบหน้าเจาะภายใต้การขยายเพื่อดูรอยถลอกขนาดเล็ก
ใช้ครีมขัดเงาเพชรโดยใช้ผ้าสักหลาดเนื้อนุ่ม
ใช้เครื่องตกแต่งแบบลากอัตโนมัติเพื่อการบูรณะพื้นผิวที่สม่ำเสมอ
ทำความสะอาดเครื่องมืออย่างละเอียดด้วยไอโซโพรพิลแอลกอฮอล์เพื่อขจัดคราบขัดเงาที่ตกค้าง
เก็บเครื่องมือไว้ในสภาพแวดล้อมที่มีการควบคุมอุณหภูมิด้วยน้ำมันป้องกันสนิม
การเปลี่ยนแปลงพารามิเตอร์การบีบอัดส่งผลต่อการสร้างความร้อนเฉพาะที่ ความเร็วสูงและแรงดันสูงทำให้เกิดความร้อนมากขึ้น หากเกิดการติดขัด การลดความเร็วของเครื่องจักรจะทำให้อุณหภูมิการทำงานของเครื่องมือลดลง การลดแรงอัดหลักลงเล็กน้อยยังช่วยลดความร้อนที่เกิดจากแรงเสียดทาน ป้องกันไม่ให้ API ที่มีจุดหลอมเหลวต่ำหลอมรวมกับโลหะ
การออกแบบหมัดแบบพิเศษช่วยลดความเสี่ยงในการหยิบ การปรับมุมร่างลายนูนจะทำให้ตัวอักษรกว้างขึ้นที่พื้นผิวและแคบลงที่ฐาน ความเรียวนี้ช่วยให้ผงหลุดออกจากช่องโลโก้ได้ง่าย การปรับเปลี่ยนรูปแบบตัวอักษรเพื่อกำจัดช่องว่างที่ปิดล้อมช่วยลดการหยิบสินค้าได้อย่างมาก
การเปลี่ยนแปลงของน้ำหนักส่วนใหญ่เกิดขึ้นในระหว่างการขยายขนาดหรือที่ความเร็วการกดที่สูงขึ้น เนื่องจากเวลาในการเติมแม่พิมพ์ไม่เพียงพอ เมื่อป้อมปืนหมุนเร็วขึ้น แม่พิมพ์จะใช้เวลาอยู่ใต้ตัวป้อนน้อยลง ถ้าผงไม่ไหลสมบูรณ์ แม่พิมพ์ก็จะเติมไม่หมดหรือสม่ำเสมอ ส่งผลให้ยาเม็ดมีน้ำหนักต่างกัน ซึ่งแปลโดยตรงถึงความแรงของขนาดยาที่แตกต่างกัน
การประเมินระบบตัวป้อนเป็นสิ่งจำเป็นเพื่อรักษาน้ำหนักให้สม่ำเสมอ เครื่องป้อนแบบแรงโน้มถ่วงอาศัยความสามารถในการไหลตามธรรมชาติของผงโดยสิ้นเชิง ทำงานได้ดีกับแกรนูลที่มีความหนาแน่นและไหลได้สูงที่ความเร็วปานกลาง เครื่องป้อนแบบบังคับหรือเครื่องป้อนแบบพาย ใช้ไม้พายแบบหมุนเพื่อดันผงลงในแม่พิมพ์ สิ่งเหล่านี้จำเป็นสำหรับการผลิตที่ความเร็วสูงและผงที่ไหลได้ไม่ดี
การจับคู่ความเร็วของใบพัดกับลักษณะการไหลของผงจะช่วยป้องกันการผสมหรือการแยกตัวมากเกินไป หากไม้พายหมุนเร็วเกินไป อาจหล่อลื่นส่วนผสมมากเกินไปหรือทำให้เกิดการแยกขนาดอนุภาค ส่งผลให้น้ำหนักและความแข็งแปรผัน หากหมุนช้าเกินไป จะไม่สามารถเติมแม่พิมพ์ได้เพียงพอ ความเร็วของไม้พายต้องได้รับการปรับเทียบโดยเฉพาะสำหรับแต่ละสูตร
การตรวจสอบกลไกของขนาดลูกเบี้ยวเติมจะกำหนดปริมาตรเริ่มต้นของผงที่ดึงเข้าไปในแม่พิมพ์ ลูกเบี้ยวเติมจะดึงหมัดล่างลงมา ทำให้เกิดสุญญากาศที่ดูดผงเข้าไป หากลูกเบี้ยวเติมตื้นเกินไป แม่พิมพ์จะรับผงไม่เพียงพอ ไม่ว่าประสิทธิภาพของตัวป้อนจะเป็นอย่างไร ตรวจสอบให้แน่ใจว่าได้ติดตั้งลูกเบี้ยวเติมที่ถูกต้องสำหรับน้ำหนักแท็บเล็ตเป้าหมาย
ความตึงของใบมีดขูดทำให้มั่นใจได้ว่าผงส่วนเกินจะถูกกำจัดออกจากโต๊ะแม่พิมพ์อย่างหมดจด ใบมีดโกนที่ชำรุดหรือตึงไม่ถูกต้องจะทิ้งฟิล์มผงไว้บนโต๊ะ ผงนี้จะถูกบีบอัดลงในแท็บเล็ต ทำให้น้ำหนักพุ่งสูงขึ้น การสวมส่วนหางเหนือฝาครอบแม่พิมพ์หรือระยะห่างที่ไม่เหมาะสมทำให้ผงกระเด็นออกจากแม่พิมพ์ก่อนการบีบอัด ส่งผลให้เม็ดยามีน้ำหนักต่ำ
การตรวจสอบน้ำหนักด้วยตนเองไม่เพียงพอสำหรับการผลิตความเร็วสูงสมัยใหม่ การอาศัยผู้ปฏิบัติงานในการชั่งน้ำหนักตัวอย่างทุกๆ สิบห้านาที ทำให้เม็ดยาหลายพันเม็ดไม่ได้รับการยืนยัน เครื่องอัดอัตโนมัติที่มาพร้อมกับสเตรนเกจและการตรวจสอบแรงอัดจะประเมินทุกแท็บเล็ต โดยจะวัดแรงที่ต้องใช้ในการอัดผงซึ่งสัมพันธ์โดยตรงกับน้ำหนักของแท็บเล็ต
แท่นพิมพ์สมัยใหม่ใช้ความแปรปรวนของแรงอัดหลักเพื่อคัดแยกแท็บเล็ตที่ไม่ตรงตามข้อกำหนดโดยอัตโนมัติ หากออกแรงมากเกินไป แสดงว่าแท็บเล็ตหนักเกินไป หากออกแรงน้อยเกินไป แสดงว่าแท็บเล็ตเบาเกินไป ซอฟต์แวร์ของเครื่องจะติดตามความแปรปรวนเหล่านี้และปรับความลึกของการเติมแบบเรียลไทม์ ระบบป้อนกลับแบบวงปิดนี้รับประกันความสม่ำเสมอของน้ำหนักโดยไม่ต้องมีการแทรกแซงด้วยตนเองอย่างต่อเนื่อง
ผู้จัดการฝ่ายผลิตจำเป็นต้องมีกรอบการตัดสินใจที่ชัดเจนเพื่อประเมินปัจจัยที่มีอิทธิพลต่อมูลค่าโดยรวม หากยังมีข้อบกพร่องอยู่หลังจากเปลี่ยนเครื่องมือที่สึกหรอ ปรับความเร็วของไม้พายให้เหมาะสม และปรับการบีบอัดล่วงหน้า ข้อจำกัดดังกล่าวน่าจะเป็นไปได้ทางกลไก การออกแบบตัวป้อนที่ล้าสมัย ขาดความสามารถในการบีบอัดล่วงหน้า หรือความแข็งแกร่งของโครงสร้างที่ไม่ดีไม่สามารถแก้ไขได้ด้วยการปรับแต่งการกำหนดสูตร
เปรียบเทียบ ROI ของการปรับปรุงเครื่องจักรรุ่นเก่ากับการลงทุนใน แท็บเล็ต สมัยใหม่ เครื่องมือหลังการขายสามารถเพิ่มการตรวจสอบแรงให้กับอุปกรณ์รุ่นเก่าได้ อย่างไรก็ตาม ไม่สามารถเพิ่มสถานีอัดล่วงหน้าทางกายภาพหรือเพิ่มเส้นผ่านศูนย์กลางวงกลมของป้อมปืนเพื่อปรับปรุงเวลาการคงตัวได้ เครื่องจักรที่ทันสมัยพร้อมเครื่องมือวัดในตัว ความสามารถในการหยุดนิ่งนานขึ้น และการควบคุมแรงแบบอัตโนมัติมักจะให้ผลตอบแทนจากการลงทุนที่เร็วขึ้นด้วยผลผลิตที่เพิ่มขึ้นและการหยุดทำงานที่ลดลง
การเปลี่ยนการเคลือบเครื่องมือ การเปลี่ยนแปลงพารามิเตอร์การบีบอัด หรือการติดตั้งอุปกรณ์ใหม่เกี่ยวข้องกับอุปสรรคในการตรวจสอบที่เข้มงวด การลดความเสี่ยงจำเป็นต้องดำเนินการตามโปรโตคอลคุณสมบัติการติดตั้ง (IQ), คุณสมบัติการปฏิบัติงาน (OQ) และคุณสมบัติคุณสมบัติ (PQ) อย่างละเอียด คุณต้องพิสูจน์ว่าพารามิเตอร์หรืออุปกรณ์ใหม่ผลิตแท็บเล็ตที่ตรงตามข้อกำหนดด้านคุณภาพทั้งหมดอย่างสม่ำเสมอ
การดำเนินการทดลองขยายขนาดบนสื่อนำร่องถือเป็นสิ่งสำคัญ เครื่องนำร่องจะต้องเลียนแบบจลนศาสตร์ของเครื่องจักรในระดับการผลิตอย่างแม่นยำ การทดสอบสูตรบนเครื่องอัดเยื้องศูนย์แบบสถานีเดียวที่ช้าจะให้ข้อมูลที่เป็นประโยชน์เป็นศูนย์สำหรับเครื่องอัดแบบหมุนความเร็วสูง ตรวจสอบให้แน่ใจว่าอุปกรณ์นำร่องตรงกับความเร็วของป้อมปืน โปรไฟล์หัวเจาะ และการออกแบบตัวป้อนของสายการผลิตหลักของคุณ เพื่อรับประกันการขยายขนาดที่ราบรื่น
ดำเนินการ IQ เพื่อตรวจสอบว่าเครื่องได้รับการติดตั้งตามข้อกำหนดของผู้ผลิต
ดำเนินการ OQ เพื่อทดสอบขีดจำกัดการทำงานของเครื่องจักร รวมถึงความเร็วป้อมปืนสูงสุดและความแม่นยำในการควบคุมแรง
ทำ PQ ให้สมบูรณ์โดยรันชุดงานเชิงพาณิชย์สามชุดติดต่อกันเพื่อพิสูจน์ความเสถียรของกระบวนการ
บันทึกการเปลี่ยนแปลงพารามิเตอร์ทั้งหมดในบันทึกชุดงานเพื่อรักษาการปฏิบัติตามกฎระเบียบ
ข้อบกพร่องในการบีบอัดแท็บเล็ตมักไม่ค่อยเกิดจากการตั้งค่าเครื่องเดียว ปัญหาต่างๆ เช่น การปิดฝา การเคลือบ การติดกัน การกะเทาะ และการเปลี่ยนแปลงของน้ำหนัก มักเป็นผลมาจากการทำงานร่วมกันระหว่างคุณลักษณะของการกำหนดสูตร พฤติกรรมของผง สภาพเครื่องมือ ปัจจัยด้านสิ่งแวดล้อม และพารามิเตอร์การบีบอัด
แนวทางแก้ไขปัญหาที่มีประสิทธิผลมากที่สุดคือการระบุแหล่งที่มาที่แท้จริงของข้อบกพร่องก่อนทำการปรับเปลี่ยน การปรับปรุงการไหลของผง การปรับเวลาก่อนการบีบอัดและเวลาคงตัวให้เหมาะสม รักษาคุณภาพของพันช์และดาย และการตรวจสอบแรงอัดมักจะสามารถคืนคุณภาพของแท็บเล็ตได้โดยไม่ต้องเปลี่ยนอุปกรณ์ที่ไม่จำเป็น อย่างไรก็ตาม เมื่อข้อบกพร่องที่เกิดซ้ำเกินความสามารถของเครื่องจักรที่มีอยู่ การลงทุนในแท่นพิมพ์สมัยใหม่ที่มีการควบคุมแรง ระบบการตรวจสอบที่ดีขึ้น และการออกแบบกลไกที่ได้รับการปรับปรุงอาจให้คุณค่าในระยะยาวที่มากขึ้น
การผลิตแท็บเล็ตอย่างสม่ำเสมอต้องมีความสมดุลระหว่างการปรับกระบวนการให้เหมาะสมและความสามารถของอุปกรณ์ ด้วยการใช้การประเมินที่ขับเคลื่อนด้วยข้อมูลแทนการปรับเปลี่ยนแบบลองผิดลองถูก ผู้ผลิตสามารถปรับปรุงผลผลิต ลดการหยุดทำงาน และรักษาคุณภาพผลิตภัณฑ์ที่เชื่อถือได้
ตอบ: การปิดฝาเกิดขึ้นเมื่อเม็ดมะยมด้านบนหรือด้านล่างของแท็บเล็ตแยกออกจากตัวเครื่องในระหว่างหรือทันทีหลังจากการดีดออก การเคลือบคือการแยกแท็บเล็ตออกเป็นสองชั้นแนวนอนที่แตกต่างกันหรือมากกว่าภายในตัวเครื่องหลัก ทั้งสองอย่างนี้มักเกิดจากการกักเก็บอากาศหรือการเสียรูปพลาสติกไม่เพียงพอ
ตอบ: แรงดันที่ไม่เพียงพอไม่สามารถสร้างพันธะระหว่างอนุภาคที่เป็นของแข็งได้ ซึ่งนำไปสู่การปิดฝา อย่างไรก็ตาม การใช้แรงกดมากเกินไปเร็วเกินไปสามารถดักจับอากาศและทำให้เกิดความยืดหยุ่นเมื่อดีดออก ซึ่งยังทำให้เกิดการปิดฝาอีกด้วย การสร้างสมดุลระหว่างความดันกับเวลาพักที่เหมาะสมเป็นสิ่งสำคัญ
ตอบ: ความแข็งต่ำบ่งชี้ว่าอนุภาคของผงไม่ได้เปลี่ยนรูปทางพลาสติกมากพอที่จะยึดติดกัน หากไม่มีพันธะภายในที่แข็งแกร่งเหล่านี้ แท็บเล็ตจะไม่สามารถทนต่อแรงเค้นเชิงกลของการดีดออกหรือการขยายตัวของอากาศที่ติดอยู่ ทำให้แท็บเล็ตแตกหรือปิดได้
ตอบ: การกะเทาะและการแตกร้าวมีสาเหตุหลักมาจากแรงเฉือนเชิงกล ซึ่งเป็นผลมาจากเครื่องมือที่สึกหรอ ระยะห่างจากการเจาะถึงแม่พิมพ์ที่ไม่เหมาะสม ผนังแม่พิมพ์ที่หยาบ หรือแรงดีดออกที่มากเกินไป การปรับแถบนำออกที่ไม่เหมาะสมอาจทำให้แท็บเล็ตกระแทกและทำให้ขอบบิ่นได้
ตอบ: ความเร็วที่สูงขึ้นจะช่วยลดเวลาที่แม่พิมพ์อยู่ใต้ตัวป้อน หากความสามารถในการไหลของผงไม่ดีหรือเครื่องป้อนแบบพายไม่ได้รับการปรับเทียบอย่างถูกต้อง แม่พิมพ์จะไม่เติมอย่างสมบูรณ์หรือสม่ำเสมอในกรอบเวลาที่สั้นลง ส่งผลให้น้ำหนักแท็บเล็ตไม่แน่นอน
ตอบ: คุณสามารถป้องกันการเกาะติดได้โดยการขัดหน้าเจาะให้เป็นพื้นผิวกระจก อัปเกรดเป็นสารเคลือบเครื่องมือป้องกันการติด เช่น โครเมียมไนไตรด์ ควบคุมความชื้นในห้อง และลดความเร็วการกดเพื่อลดความร้อนจากการเสียดสีที่เกิดขึ้นระหว่างการบีบอัด
